POM射出流痕、尺寸不穩怎麼辦?6個常見原因|來成塑膠
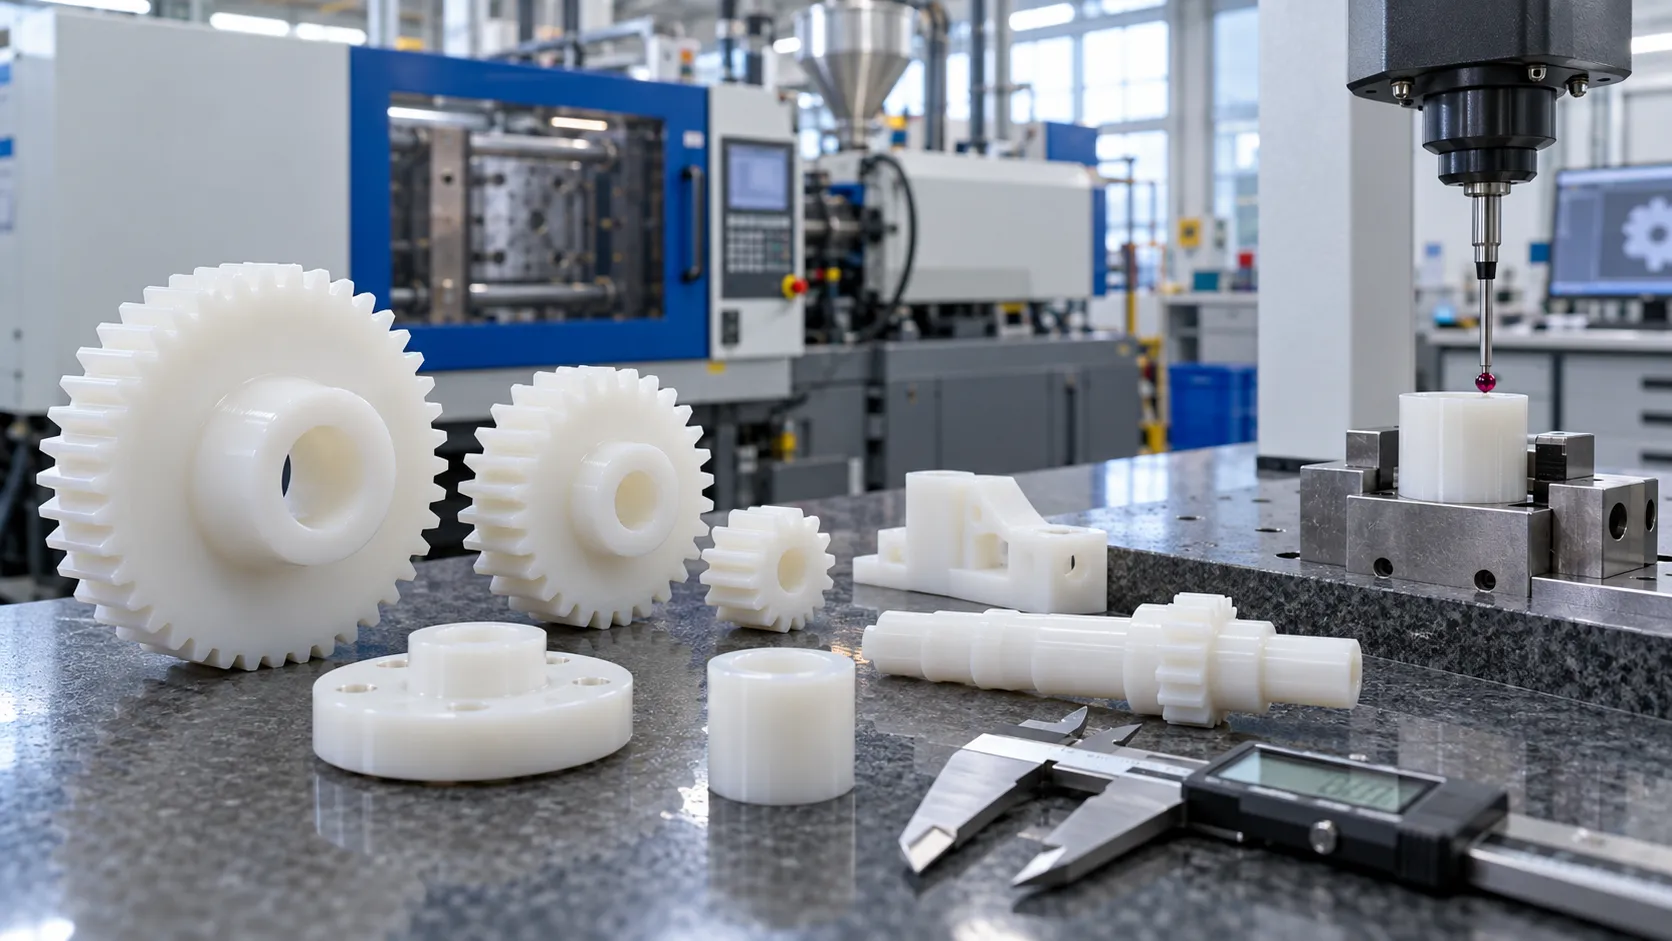
流痕通常源於熔膠溫度、模具溫度、射出速度與澆口設計不當。若塑料進入模穴後溫度下降過快,表面即會形成明顯紋路,需綜合考量產品流動距離與模具條件進行改善。
尺寸波動主因包括保壓不穩、模溫變化、冷卻時間差異、材料批次不同或機台射出量不穩。即使POM具備高尺寸穩定性,射出條件的細微偏差仍會導致產品過緊、過鬆或無法組裝。
翹曲來自各區域收縮不均,常見原因包含產品肉厚不均、模具冷卻系統不平衡、澆口位置偏向一側、頂出時間過早或產品結構不對稱。需重點檢查模具水路設計與產品結構。
不同品牌與牌號的POM在流動性、收縮率及剛性上存在差異,即使模具相同也可能產生外觀或尺寸問題。建議於詢價時明確提供原料品牌與完整牌號,以利進行精準的射出條件評估。
可以。請提供模具尺寸、產品圖面、材料牌號、原射出機規格及現有不良資訊,來成塑膠將安排移模與試模評估,協助釐清澆口、排氣、水路與頂出結構是否需要優化。