PA66+GF30射出為什麼會裂?翹曲、熔接線改善方法|來成塑膠
-
- PA66 GF30 具高剛性但成型難度高,需透過 DFM 優化以降低翹曲風險。
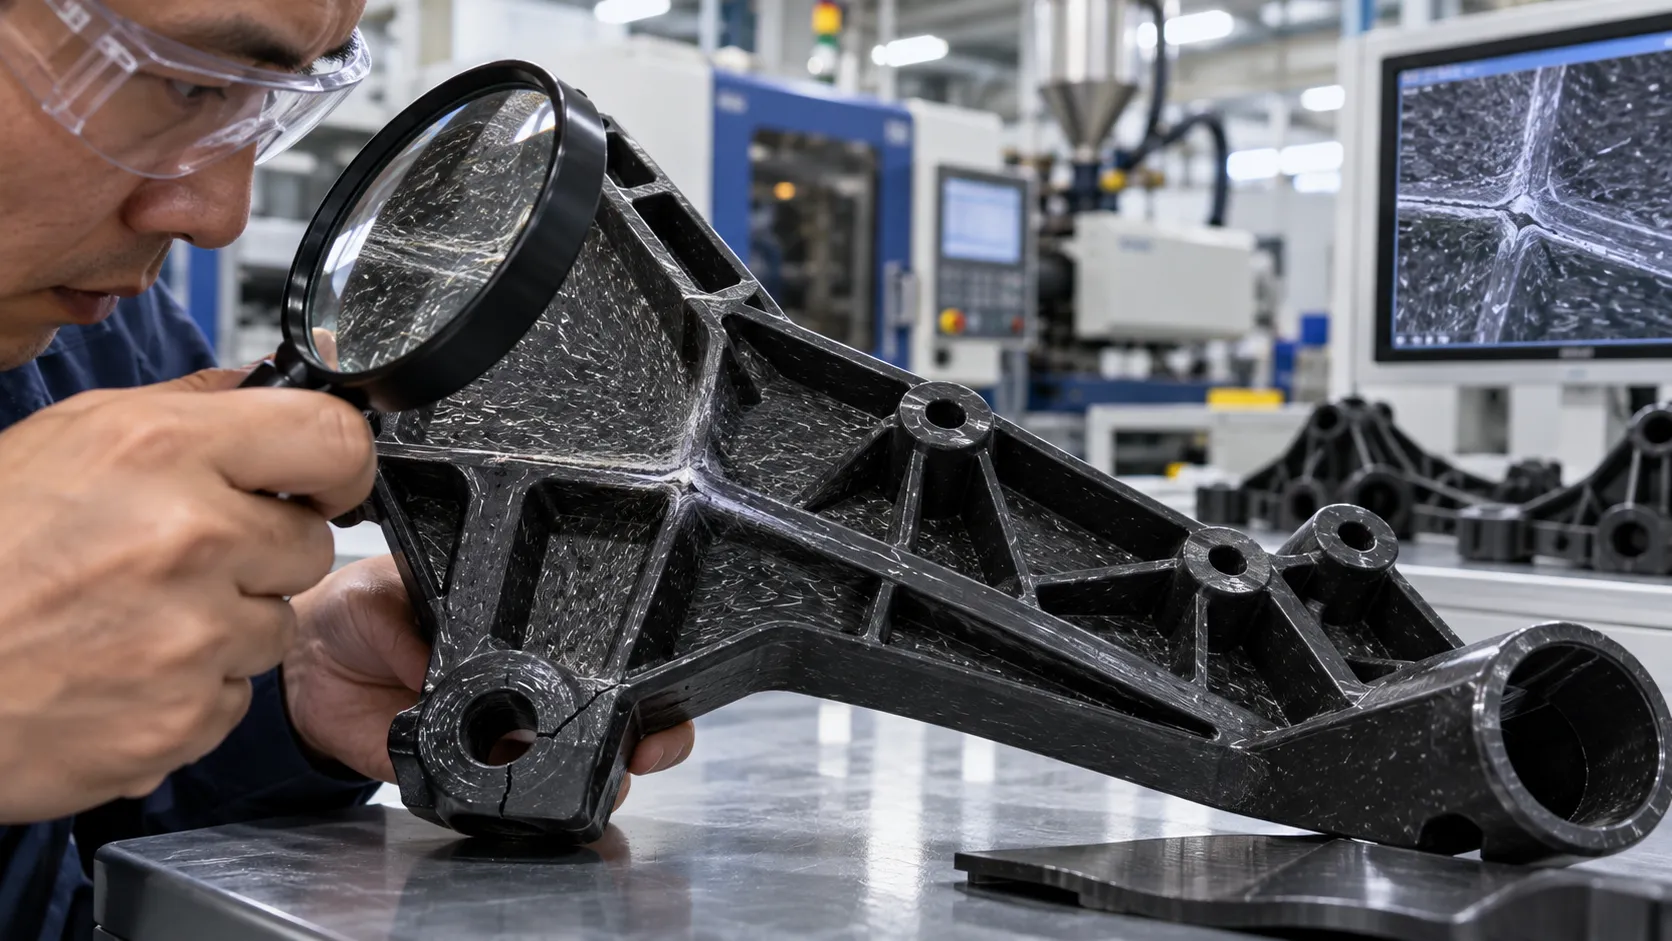
- 產品異常如裂痕與翹曲,多源於結構設計、模具冷卻及玻纖排列不均。
- 來成塑膠提供從設計審查到參數調試的完整技術支援,協助客戶突破製程瓶頸。
PA66+30%玻纖 (PA66 GF30) 是工業結構件中的關鍵材料,其優異的機械強度與耐熱性,廣泛應用於汽機車組件與電子外殼。然而,其高剛性與特殊的流動特性,對射出成型廠的技術要求極高。若您的產品面臨裂痕、翹曲或熔接線強度不足等問題,來成塑膠將協助您從源頭進行技術診斷與製程優化。
為什麼 PA66+GF30 成型這麼難?
玻纖的加入賦予塑料卓越的結構剛性,但也引入了顯著的「方向性」。產品的翹曲與斷裂,往往是產品結構、材料乾燥度、澆口位置、玻纖排列方向與模具冷卻效率五大維度的綜合結果。了解更多關於 射出成型 (Injection moulding) 的基礎原理,有助於工程師與代工廠進行更精確的技術對接,確保量產品質穩定。
產業趨勢:輕量化與智慧監控的整合
隨著電動車與精密電子設備對輕量化的追求,業界正轉向使用更高比例的玻纖或複合改性塑料。當前趨勢顯示,單純依靠經驗調整參數已不足夠,導入模流分析 (Moldflow) 預測潛在風險,並結合生產過程中的智慧射出監控系統,已成為降低高玻纖材料對模具鋼材磨損、精準控制收縮率的關鍵手段。如何在維持結構強度與減輕重量之間取得平衡,是 OEM/ODM 客戶在開發階段必須與代工廠深度協作的核心課題。
常見異常判斷指南
面對產品裂痕或變形,我們建議先從「發生位置」分析成因:
- 螺絲柱爆裂:通常源於設計干涉量過大或熔接線匯合處應力集中。
- 熔接線斷裂:若兩股熔膠匯合處位於關鍵受力點,會嚴重影響結構完整性。
- 整體翹曲:主要源於不對稱的肉厚設計與冷卻水路不均,導致收縮行為不一致。
來成塑膠的技術解法
我們不僅止於調整射出參數,更提供從 3D 設計評估到量產優化的完整服務。在開模前進行 DFM (可製造性評估),能有效降低後期修改模具的風險與成本。若您的產品正遭遇製程瓶頸,歡迎提供您的材料牌號、結構圖檔及不良樣品照片,我們的工程團隊將為您進行精確診斷。
常見問題 (FAQ)
Q: 產品出現熔接線 (Weld line) 是否代表強度不足?
A: 不完全如此。熔接線強度取決於匯合時的模溫與熔膠壓力。透過優化進澆口位置、改善排氣設計或調高射出壓力,可將熔接線移至非受力區,確保產品結構強度。Q: 在進行 PA66 GF30 量產前,必須進行哪些技術準備?
A: 建議您提供完整的 3D 圖檔與材料物性表。我們將先行進行 DFM 審查,並建議是否需進行模流分析以精準預測潛在的翹曲風險,從而提前規劃模具冷卻系統。Q: 來成塑膠如何協助處理玻纖外露的問題?
A: 玻纖外露通常與模溫設定及射出速度有關。我們透過提升模具表面溫度及優化射出程序,能有效改善樹脂流動性,將玻纖包覆於塑料內部,提升產品表面質感與耐候性。